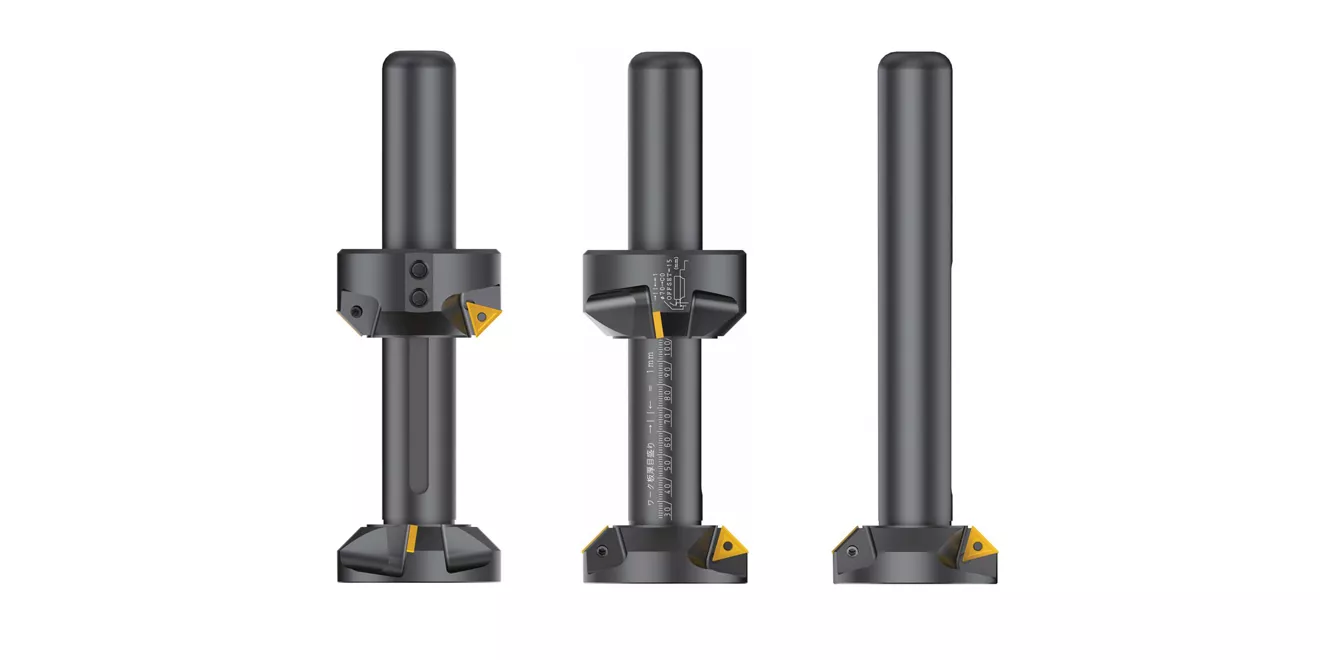
上下双刃倒角组合式倒角刀
特点
- 可以同时倒角工件的上下边沿
- 可通过工件板厚度基准标尺简单设定倒角量
- AC16N材质通过对超硬超微粒子进行新涂层,实现了刀具的长寿命
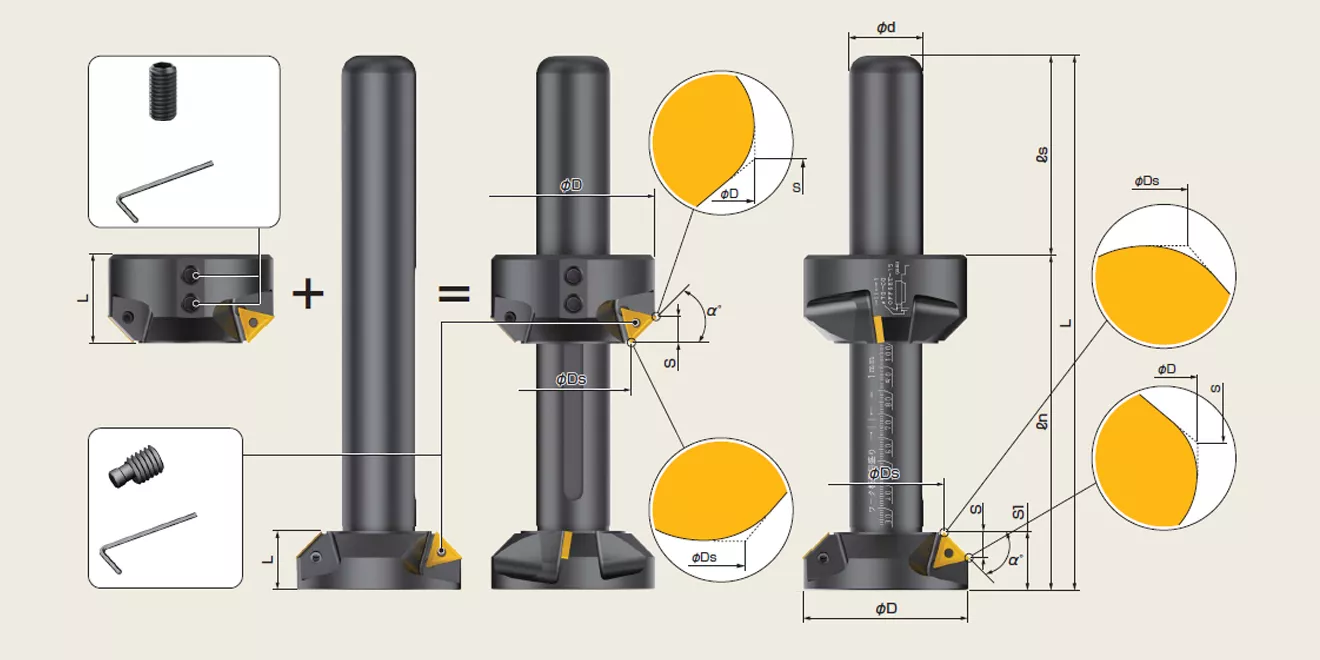
- 刀杆上部WNK4570T-U+刀杆下部WNK4570T-L组合成WNK4570T
用途
- 可上下同时快速倒角加工
| 型号 | 刃数 | 尺寸(mm) | α° | 加工能力 | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φd | L | ls | ln | S | S1 | ||||
| WNK4570T | ※4 | 72 | 50.2 | 32 | 228 | 85 | 63-143 | 10.9 | 24.9 | 45° | 一般设定C3倒角 (工件厚度25mm以上用C2倒角) 厚度5-55mm(刻度8mm起) |
| WNK4570T-L | 2 | - | - | - | 38 | - | - | - | - | - | |
| WNK4525S-L | 2 | - | - | - | 25 | - | - | - | - | ||
※标准配备不含刀片,请另外购买
※标准配备含夹紧螺钉和扳手
※UPPER和LOWER各2片刃。切削条件请按刀片数2计算
刀杆上下部位置关系设定
| 符号 | 描述 | 数值 |
|---|---|---|
| C | 倒角量 | 最大C9.8 |
| T | 工件厚度 | 23-100* |
| D1 | 基准加工直径 | φ70 |
| OFFSET | 校正值 | 15 |
刀杆刻度范围23-100mm,最小刻度1mm;当UPPER和LOWER贴合时,T为20mm
使用步骤:
1、中间轴的刻度配合工件的板厚,用2个滚筒固定
2、将刀片安装在支架上,安装在加工机上
3、从工件底部突出支架前端的OFFSET量
4、旋转支架开始倒角加工
※实际加工路径以(φD1÷2-C)计算;将支架中心从工件(φD1÷2)脱离处变成C0
倒角加工(T32MOR刀片)
| 材质 | 进刀量(fz) | 切削速度(m/min) | 旋转数(r.p.m.) | 切削液 | 推荐刀片 |
|---|---|---|---|---|---|
| 普通钢 | 0.08-0.2 | 200-250 | 3000 | NO | T32MOR NK2001 |
| 合金钢 | 0.08-0.2 | 200-250 | 3000 | NO | |
| 淬火钢HRC~45 | 0.08-0.2 | 200-250 | 3000 | YES | T32MOR AC16N |
| 淬火钢HRC45~65 | - | - | - | - | - |
| 不锈钢 | 0.08-0.2 | 100-200 | 2000 | YES | T32MOR AC16N |
| 铸铁 | 0.08-0.3 | 200-250 | 2000 | NO | |
| 树脂 | - | - | - | - | - |
| 铝合金 | - | - | - | - | - |
| 钛合金镍合金 | - | - | - | - | - |
倒角加工(TT32GUR·TT32GURF刀片)
| 材质 | 进刀量(fz) | 切削速度(m/min) | 旋转数(r.p.m.) | 切削液 | 推荐刀片 |
|---|---|---|---|---|---|
| 普通钢 | 0.08-0.2 | 200-250 | 3000 | YES | TT32GUR NK2001 |
| 合金钢 | 0.08-0.2 | 200-250 | 3000 | YES | |
| 淬火钢HRC~45 | 0.08-0.2 | 200-250 | 3000 | YES | TT32GUR AC15N |
| 淬火钢HRC45~65 | - | - | - | - | |
| 不锈钢 | 0.08-0.2 | 100-200 | 2000 | YES | TT32GUR AC15N |
| 铸铁 | 0.08-0.2 | 200-250 | 3000 | NO | |
| 树脂 | 0.08-0.3 | 250-800 | 5000 | YES | TT32GUR NK1010 |
| 铝合金 | 0.08-0.3 | 250-800 | 5000 | YES | |
| 钛合金镍合金 | 0.08-0.2 | 150-200 | 2000 | YES | TT32GURF TC16N |
倒角加工(TNEA16304刀片)
| 材质 | 进刀量(fz) | 切削速度(m/min) | 旋转数(r.p.m.) | 切削液 | 推荐刀片 |
|---|---|---|---|---|---|
| 淬火钢HRC45~65 | 0.08-0.2 | 150-200 | 2000 | YES | TNEA16304 TC16N |
※请根据工件形状,夹具状态,倒角量的大小和切刃位置来调节加工条件。倒角量大时,请尽量降低加工条件
※在倒角加工时,请将条件降低到1/3左右进行加工
适配刀片
| 图片 | 型号 | 材质类型 | 使用角数 | 标准包装 |
|---|---|---|---|---|
 | T32MOR | NK2001 | 6 | 12pcs/盒 |
| NK1010 | ||||
| NK2020 | ||||
| NK3030 | ||||
| AC16N | ||||
 | TT32GUR | NK2001 | 2 | |
| NK1010 | ||||
| NK2020 | ||||
| NK3030 | ||||
| NK5050 | ||||
| NK8080 | ||||
| AC15N | ||||
| HSS | ||||
| HSS TiN | ||||
| TT32GURF | TC16N | |||
 | TNEA160304 | TC16N | 6 |
※安装刀片时,由于偏心锁的特殊方式,逆向上锁会造成刀片的损坏和精确度不准
※交换刀片时,请务必检查是否逆向上锁